
Sicherstellung des kontinuierlichen Betriebs von Turbomolekularpumpen mit PFPE-Vakuumpumpenölen
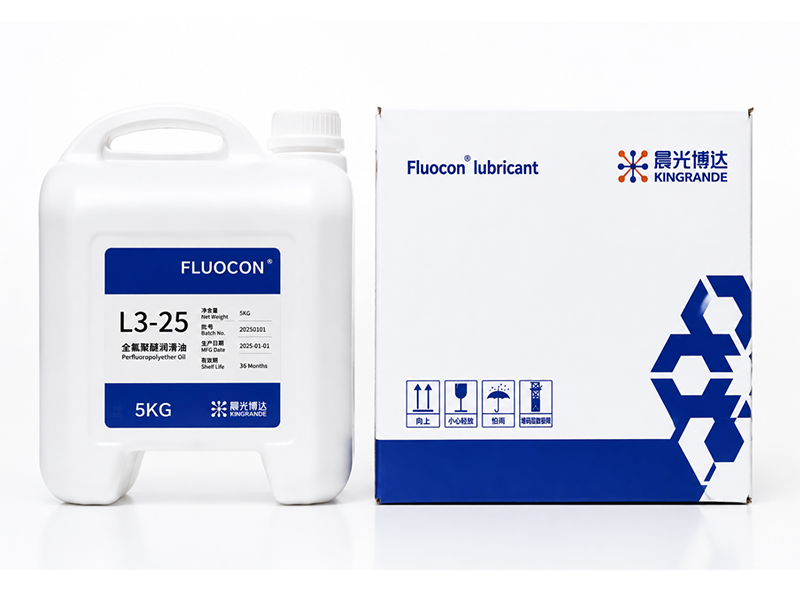
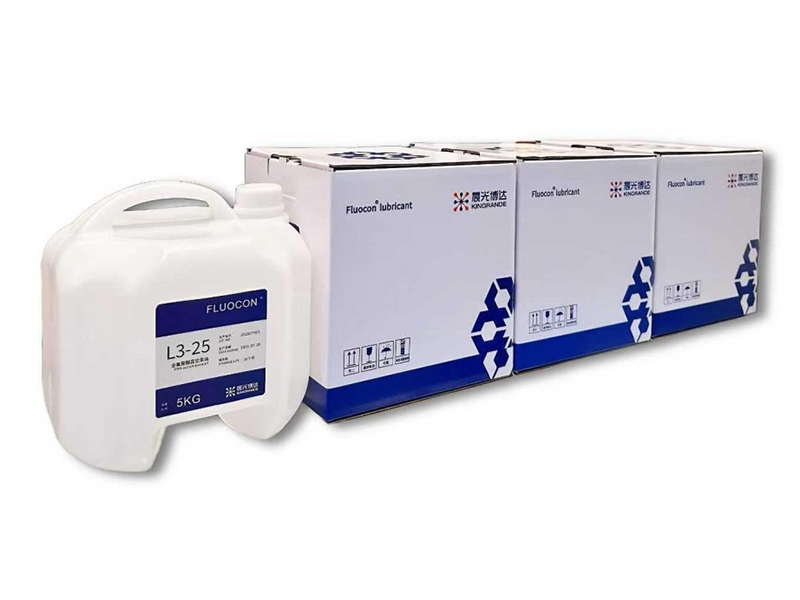
Moderne Hochvakuumsysteme erfordern eine außergewöhnliche Fluidstabilität, um die hohen Vakuumdrücke aufrechtzuerhalten. Diese entscheidende technische Anforderung erfüllt Sichuan Kingrande New Materials Co., Ltd. mit seiner spezialisierten Fluocon-Fluidtechnologie. Als führender Hersteller liefert das Unternehmen hochstabile Fluide. PFPE-VakuumpumpenöleSpeziell entwickelt für den kontinuierlichen Hochgeschwindigkeitsbetrieb moderner Turbomolekular- und Drehschieberpumpen. Hergestellt in einem eigens dafür errichteten Werk in Suining mit über [Belegschaftsanzahl einfügen]. 300 Mitarbeiterund zertifiziert nach IATF16949:2016Und ISO9001:2015Durch die Einhaltung dieser Standards wird sichergestellt, dass Halbleiterfabriken, Chemielabore und Betreiber industrieller Vakuumanlagen hochreine, chemisch inerte Flüssigkeiten erhalten, die teure Pumpenlager schützen und gleichzeitig kostspielige, ungeplante Wartungsstillstandszeiten minimieren.
Hochgeschwindigkeitsrotoren erfordern Flüssigkeiten mit extrem niedrigem Dampfdruck.
Turbomolekularpumpen erzeugen Ultrahochvakuumumgebungen durch die Rotation fein abgewinkelter Rotorblätter mit extrem hohen Drehzahlen, oft über 50.000 U/min. Bei diesen Rotationsgeschwindigkeiten und extrem niedrigen Drücken besteht die größte Gefahr für das Vakuum in der Rückströmung des eigenen Schmiermittels der Pumpe. Verdampft das Öl, wandern die verdampften Moleküle aggressiv zurück in die Reinraumkammer und verunreinigen den Prozess erheblich.
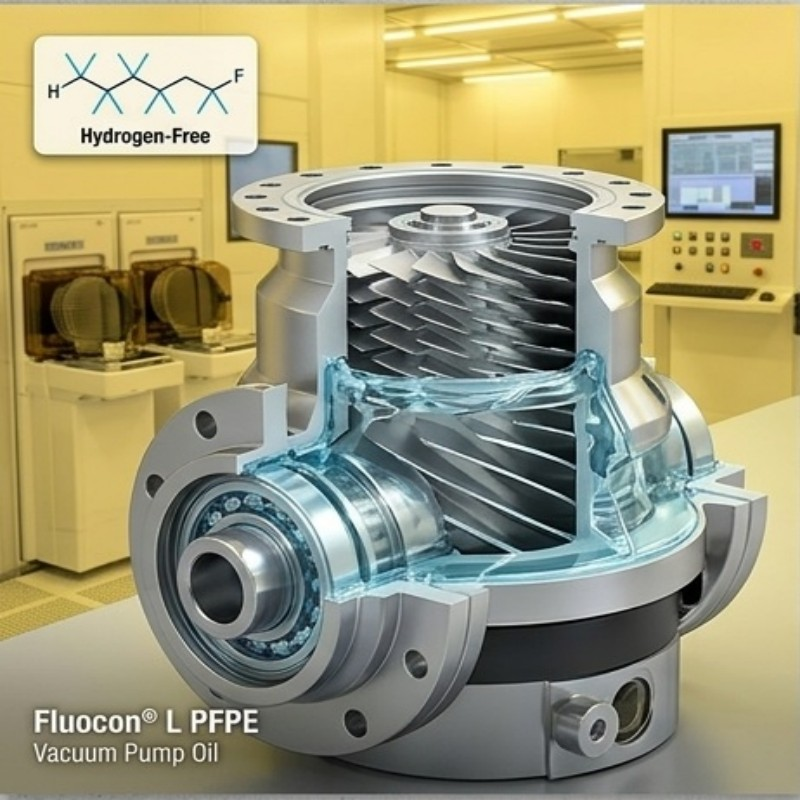
FSEDas Unternehmen begegnet dieser grundlegenden Herausforderung, indem es seine Fluocon PFPE-Öle so entwickelt, dass sie außergewöhnlich niedrige Dampfdrücke aufweisen. Die vollständig fluorierte Molekularstruktur gewährleistet, dass die Flüssigkeit auch unter den extrem niedrigen Drücken, die bei der Halbleiterabscheidung, der Massenspektrometrie und der Elektronenmikroskopie erforderlich sind, sicher im flüssigen Zustand bleibt.
Durch die Verwendung dieser hochentwickelten PFPE-Flüssigkeiten eliminieren Vakuumsystemingenieure effektiv das Risiko des Rückflusses von Kohlenwasserstoffen. Dies garantiert, dass die Turbomolekularpumpe ein reines, kontaminationsfreies Vakuum erzeugt, sodass hochempfindliche Analysegeräte und kritische Fertigungsprozesse präzise und ohne Störungen durch migrierende Ölmoleküle arbeiten können.
Oxidationsstabilität verhindert Ölabbau in rauen Umgebungen
Neben der Aufrechterhaltung eines niedrigen Dampfdrucks müssen Vakuumpumpenöle ständig den aggressiven, reaktiven Gasen standhalten, die aus der Prozesskammer abgesaugt werden. Beim Pumpen aggressiver Medien wie Sauerstoff, Halogenen oder reaktiven chemischen Dämpfen oxidieren und polymerisieren herkömmliche Kohlenwasserstofföle rasch und zersetzen sich zu hochsauren, schlammartigen Nebenprodukten.
Die Fluocon PFPE-Serie behebt diese Schwachstelle durch absolute chemische Inertheit. Da das Perfluorpolyether-Grundgerüst ausschließlich starke Kohlenstoff-Fluor- und Kohlenstoff-Sauerstoff-Bindungen enthält, kann es weder mit eindringendem Sauerstoff noch mit aggressiven Chemikalien reagieren. Es ist grundsätzlich nicht entflammbar und entzündet sich oder explodiert selbst bei Zufuhr von 100 % reinem Sauerstoff nicht.
Diese beispiellose Oxidationsstabilität gewährleistet, dass die Flüssigkeit ihre vorgesehene Viskosität und Schmiereigenschaften unabhängig von den durch die Pumpe strömenden Gasen beibehält. Für Anwender, die aggressive chemische Gasphasenabscheidungs- (CVD) oder Plasmaätzprozesse durchführen, verhindert diese Inertheit den schnellen Ölabbau, der Pumpenlager zerstört und ständige, kostspielige Flüssigkeitswechsel erforderlich macht.
Eine verlängerte Standzeit der Flüssigkeit reduziert die Wartungshäufigkeit direkt.
Die rasche Alterung herkömmlicher Pumpenöle zwingt Wartungsteams zu häufigen und aufwändigen Ölwechseln. Jeder Ölwechsel erfordert die Außerbetriebnahme des Vakuumsystems, das Entlüften der Kammer, das Ablassen des gefährlichen, gealterten Öls und das stundenlange Abpumpen des Systems auf den erforderlichen Grunddruck.
Durch den Umstieg auf hochstabile PFPE-Vakuumpumpenöle verlängern Anlagenbetreiber die Betriebsdauer des Schmierstoffs drastisch. Da PFPE weder zersetzt sich noch Schlamm bildet, schützt es die Hochgeschwindigkeitslager der Pumpe im Vergleich zu Kohlenwasserstoffalternativen um ein Vielfaches länger. Das Öl kann häufig regeneriert und wiederverwendet werden, was seine Lebensdauer zusätzlich verlängert.
Diese massive Verlängerung der Flüssigkeitslebensdauer führt direkt zu einer minimierten Wartungshäufigkeit. Die Reduzierung der erforderlichen Ölwechsel erhöht die Gesamtanlageneffektivität (OEE) des gesamten Vakuumsystems drastisch, spart enorme Arbeitszeit und verhindert die hohen finanziellen Verluste, die mit dem Stillstand kontinuierlicher Produktionsprozesse verbunden sind.
Die Produktionskapazität des Herstellers garantiert eine stabile weltweite Versorgung.
Halbleiterfabriken mit hohem Durchsatz und industrielle Vakuumanlagen im Großmaßstab verbrauchen erhebliche Mengen an Spezialpumpenflüssigkeiten. Diese Betreiber können sich weder Unterbrechungen der Lieferkette noch Schwankungen der Flüssigkeitsviskosität von Charge zu Charge leisten, da eine ungleichmäßige Schmierung den Betrieb der teuren Turbomolekularpumpen unmittelbar gefährdet.
Seit seiner Gründung im Jahr 2004Das Unternehmen hat eine äußerst zuverlässige und skalierbare Fertigungsinfrastruktur aufgebaut. Die eigens dafür errichtete Produktionsstätte in Suining wird unterstützt von über 300 technische und operative Fachkräftebietet die beträchtliche Kapazität, die erforderlich ist, um die globalen Anforderungen im großen Maßstab zu erfüllen, ohne die für Vakuumanwendungen erforderlichen ultrahohen Reinheitsstandards zu beeinträchtigen.
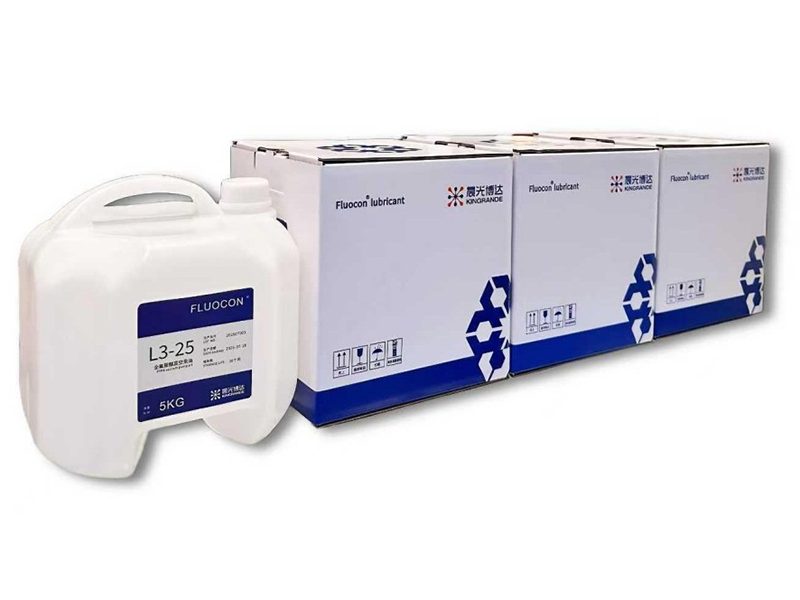
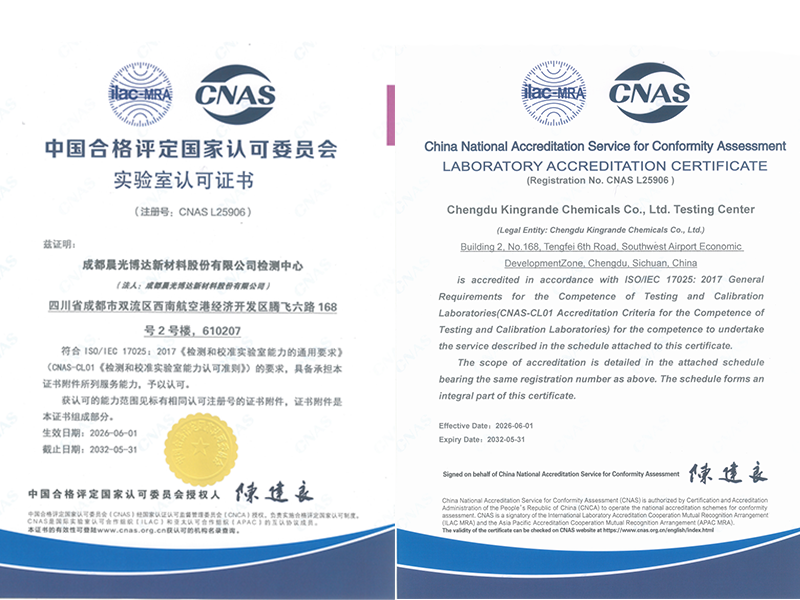
Dieses Bekenntnis zu zuverlässiger und qualitativ hochwertiger Fertigung wird durch umfassende SGS-Audits formell bestätigt und gewährleistet so die Einhaltung höchster Qualitätsstandards. IATF16949:2016, ISO9001:2015, Und ISO14001:2015Zertifizierungen. Für globale Beschaffungsteams bieten diese strengen Akkreditierungen die dokumentierte Gewissheit, dass jede Lieferung von PFPE-Flüssigkeit exakte rheologische und Reinheitsvorgaben erfüllt und somit den stabilen, ununterbrochenen Betrieb ihrer kritischen Vakuumanlagen gewährleistet.
Direkte technische Zusammenarbeit bestätigt Flüssigkeitskompatibilität
Die Auswahl des richtigen Vakuumpumpenöls erfordert die präzise Abstimmung der kinematischen Viskosität und der Dampfdruckkurve des Öls auf die spezifische Betriebstemperatur und Drehzahl der Pumpenkomponenten. Eine falsche Viskositätsangabe kann zu unzureichender Lagerschmierung oder übermäßiger Reibung führen und somit einen vorzeitigen Pumpenausfall zur Folge haben.
Die technische Supportinfrastruktur ermöglicht eine proaktive Zusammenarbeit zwischen dem Fluidhersteller und den Vakuumsystemingenieuren. Durch die Analyse des genauen Pumpenmodells, der Betriebsdrücke und der Prozessgaszusammensetzung stellt das technische Team sicher, dass der gewählte Fluocon PFPE-Typ eine optimale hydrodynamische Schmierung und maximale Vakuumleistung gewährleistet.
Im Einklang mit der Unternehmensvision „Fluor & Silikon – für ein besseres Leben“ unterstützt das Unternehmen aktiv Fachleute der Vakuumtechnik mit geprüften technischen Daten und einer zuverlässigen globalen Lieferkette. Ingenieurteams und Einkaufsmanager, die ihre Schmierstrategien für Vakuumpumpen optimieren möchten, können über [Link/Plattform einfügen] auf spezifische technische Datenblätter (TDS) zugreifen und direkte technische Beratungen in Anspruch nehmen. https://www.cgfse.com/Die